当前位置:

传 真:0317-8852100
手 机:18603179600
联系人:张经理
网 址:www.hbfswj.com
地 址:河北省沧州市南皮县南皮镇桃源村
钣金机箱差异化存放后快就位的现场管控要求
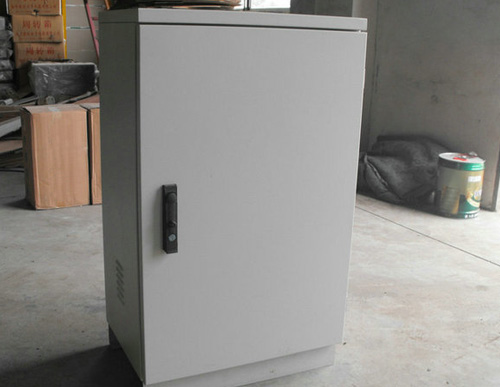
钣金机箱作为工业电气、电磁防护系统的核心承载防护结构,此前已明确其深拉深成型防开裂、表面无划伤的工艺优化准则,结合五金冲压件分类存放、防止腐蚀管控的技术沉淀,钣金机箱完成差异化分类存放后,快就位作业的现场管控水平,直接决定机箱就位过程中无二次形变、无外观损伤、对位精度达标,是确定后续整机装配速率与品质的关键环节。若就位现场管控疏漏,易出现不同规格机箱混放错用、就位过程磕碰划伤、基准错位引发的后续装配卡滞等问题,大幅拖慢生产交付节奏,甚至引发批量外观与精度缺陷。梳理形成覆盖从就位前准备到就位后核验的全流程现场管控要求,可系统性确定差异化存放后的钣金机箱速率不错、准确、无损完成就位作业。
就位前的前置现场筹备是管控要求的主要基础环节,在差异化存放的钣金机箱出库前,先根据后续装配作业的批次计划,提前梳理对应批次机箱的差异化分类标识,明确不同规格、不同精度等级机箱的专属就位区域,在作业现场划定清晰的分区标识,避免不同类型机箱就位时出现混放错用的问题。提前清理就位作业区域的地面杂物、硬质凸起与积水,确定就位场地平整干燥,在机箱直接接触的就位支撑面上铺设柔性防护垫层,避免硬质地面直接刮伤机箱底部的外观面。提前核验就位所用的用转的运工装、起吊器具的完好性,确认工装支撑面无尖锐凸起、承载状态稳定,严禁使用存在稳定隐患的老旧工装开展就位作业。针对大尺寸重型钣金机箱,提前规划好转的运就位的通行路径,清理路径上的所有障碍物,确定转的运过程全程顺畅无卡顿,避免机箱在转的运途中出现急停、碰撞引发的结构形变与外观划伤。
就位作业过程的细致化管控是管控要求的核心支撑环节,差异化存放的钣金机箱从仓储工位器具转的运至就位现场时,采用带柔性支撑的用转的运托架,机箱全程保持水平平稳移动,严禁单人徒手拖拽机箱边缘移动,避免局部受力不均引发的机箱侧壁扭曲变形。机箱起吊与落位作业时,确定吊点位置与机箱设计的专属吊装基准全部对齐,起吊过程全程平稳匀速,避免机箱在空中出现大幅晃动磕碰周边设施。落位阶段安排专人做对位引导,以机箱预设的主定位基准为参照,缓慢将机箱放置到指定就位区域,全程不可以采用外力强行撬动机箱调整位置,避免机箱局部受强制应力引发的贴合面翘曲、内部腔体形变问题。就位过程中不同类型的钣金机箱严格按照差异化分类标识,对应放置到预先划定的专属就位区域,不同批次、不同规格的机箱之间预留足够的稳定间隔,避免机箱相互磕碰划伤。作业人员接触机箱外观面时全程佩戴洁净软质手套,严禁硬物、指甲直接刮擦机箱表面的防护涂层。
就位完成后的闭环核验是管控要求的终确定环节,所有钣金机箱完成就位后,一时间逐台核验机箱的外观状态,确认就位过程中无新增磕碰划伤、涂层脱落的缺陷,随后核验机箱的就位基准对位精度,确认机箱主定位基准与后续装配的基准全部对齐,无偏斜、错位的问题。针对有密封适配要求的机箱,额外核验机箱贴合面的形位精度,确认就位过程中无局部挤压引发的贴合面翘曲变形,确定后续密封装配的间隙精度全部达标。然后对就位现场做5S整理,所有转的运工装、辅助工具统一归置到指定区域,避免现场杂物堆积引发后续作业的磕碰隐患。整套钣金机箱差异化存放后快就位的现场管控要求落地后,可系统性覆盖从出库筹备到就位核验的所有关键节点,既确定就位作业速率不错顺畅,又全部规避机箱就位过程中的外观损伤与精度形变隐患,大幅提升后续整机装配的速率与品质。
下一篇:没有了