当前位置:

传 真:0317-8852100
手 机:18603179600
联系人:张经理
网 址:www.hbfswj.com
地 址:河北省沧州市南皮县南皮镇桃源村
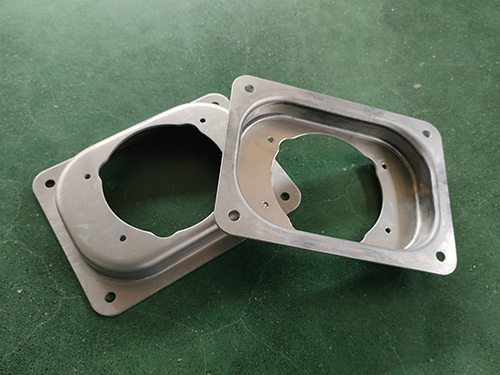
钣金冲压件贴合面间隙≤0.1mm的密封适配操作要点
钣金冲压件的贴合面密封适配,是工业机箱机柜、滤波器腔体、流体防护类钣金部件制造的核心工艺环节,贴合面间隙的精度不错管控,直接决定整机的防护等级、密封性与长期服役稳定性,若贴合面间隙管控疏漏,易出现介质渗漏、粉尘侵入、电磁屏蔽效能衰减等隐性故障,直接影响下游装备的工况适配能力。结合此前钣金件精度不错折弯角度管控、机箱机柜深拉深成型品 化、滤波器外壳无强制应力装配的技术沉淀,梳理形成覆盖从贴合面加工前置管控到密封装配闭环核验的精度不错密封适配操作要点,可系统性将贴合面间隙控制在小范围内,确定钣金冲压件的密封性能全部符合严苛工业场景的使用要求。
贴合面加工阶段的形位精度前置管控是要点的主要基础环节,工艺策划阶段就结合钣金冲压件的密封功能要求,明确贴合面的形位公差管控基准,统一将基准设置在冲压件的主定位基准面上,避免不同工序基准频繁转换引发的贴合面平面度累积偏差。针对密封贴合面的冲压成型工序,优化模具型面的精加工精度,确定贴合面全区域受力均匀,成型后无局部凸起、凹陷、扭曲的缺陷,从源头确定贴合面的平面度基础精度。针对折弯类钣金件的密封贴合边,严格管控折弯角度精度,避免角度偏差引发的贴合边错位、局部翘曲问题,确定两侧贴合面的轮廓全部匹配对齐。冲压成型完成后,对密封贴合面开展细致化后处理作业,全部去掉边缘毛刺、冲压残留凸起与氧化皮,确定贴合面全区域光滑平整,无任意影响密封贴合的局部瑕疵。加工完成后单对贴合面的平面度开展全检,确认形位精度全部达标,不合格半成品严禁流转至后续密封装配工序。
密封适配装配过程的细致化管控是要点的核心支撑环节,装配作业前先清理干净两侧钣金冲压件贴合面的所有油污、铁屑、残留杂质,确认贴合面无任意磕碰划伤、局部形变的问题,避免硬质异物残留在贴合面之间引发的局部间隙超标。装配对位阶段严格遵循无强制应力作业原则,先以主定位基准为参照,将两侧钣金部件初步贴合对齐,确认所有对位孔位自然匹配后,再穿入定位销做预固定,全程不可以采用外力强行撬动部件对位,避免钣金件局部受强制应力引发的贴合面翘曲变形,导致局部间隙超标。紧固件紧固作业采用对称交叉分步拧紧的工艺手法,分多次缓慢提升所有紧固件的预紧力,确定贴合面全区域受到的压紧力均匀一致,避免单侧施力过大引发的贴合面局部翘曲、间隙分布不均的问题。针对采用密封垫片辅助密封的结构,提前确认密封垫片的材质、厚度全部适配工况要求,垫片自身无局部褶皱、破损的缺陷,放置时确定垫片与贴合面全部同轴对齐,无局部偏移错位的问题,避免垫片挤压偏位引发的局部密封间隙过大。
装配完成后的密封性能闭环核验是要点的后期确定环节,全部装配作业完成后,起先采用用塞规对贴合面的全周间隙开展逐段核验,确认所有区域的间隙都控制在允许范围内,无局部间隙超标的隐患。随后按照对应工况的密封性能测试规范,开展整机密封性能核验,全程检视贴合面周边区域,确认无任意介质渗漏、压力衰减的异常现象。针对有电磁屏蔽要求的钣金密封部件,额外核验贴合面的导电连续性,确认贴合面全区域接触均匀,无局部接触不良引发的屏蔽效能衰减问题。整套精度不错钣金冲压件贴合面密封适配操作要点落地后,可系统性覆盖从加工源头到装配核验的所有关键管控节点,确定贴合面间隙精度长期稳定可控,钣金冲压件的密封性能全部达到各类严苛工业场景的使用需求。
下一篇:没有了