当前位置:

传 真:0317-8852100
手 机:18603179600
联系人:张经理
网 址:www.hbfswj.com
地 址:河北省沧州市南皮县南皮镇桃源村
五金冲压件安装要求与安装维护
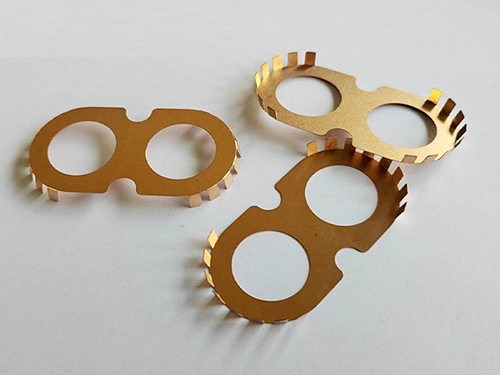
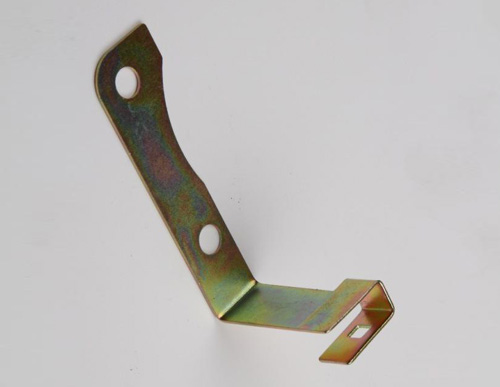
五金冲压件作为装备、汽车制造、工业机箱机柜等区域的核心基础零部件,其现场安装的规范程度与后续运维的细致化水平,直接决定冲压件自身的结构稳定性、形位精度保持性以及下游整机系统的长期运行性,若安装过程管控疏漏、后续维护保养缺失,易引发冲压件装配错位、受力不均形变、表面锈蚀失效等隐性故障,大幅缩短零部件的服役寿命。结合此前五金冲压件全工序形位公差管控、钢板回弹补偿与批量一致性确定、滤波器外壳无强制应力装配的技术沉淀,梳理形成覆盖从进场核验到全生命周期运维的五金冲压件安装要求与安装维护体系,可系统性筑牢全链条品质防线,确定冲压件长期稳定服役。
五金冲压件的现场安装规范是主要核心环节,零部件进场后起先开展外观与精度复检,确认运输过程中无磕碰变形、表面划伤、锈蚀等异常问题,清理干净冲压件所有配合接触面的油污、铁屑与残留毛刺,避免硬质异物残留在配合面之间引发的装配精度失效。安装作业前统一确认所有冲压件的定位基准与后续整机装配的基准全部对齐,严禁随意替换定位基准,避免基准错位引发的孔位对位偏差、形位公差超差问题。装配过程中严格遵循无强制应力作业原则,确认所有关联孔位自然对齐后再穿入紧固件,全程不可以采用外力强行撬动冲压件对位,避免冲压件局部受强制应力引发的结构扭曲、内部残余应力超标隐患。紧固件紧固作业采用对称交叉分步拧紧的工艺手法,确定所有紧固件的预紧力均匀一致,避免单侧施力过大引发的冲压件局部翘曲、配合面错位的问题。针对有密封配合要求的冲压件,安装过程中主要核验密封面的贴合均匀性,确认无局部应力集中引发的密封面翘曲缝隙,确定后续密封性能长期稳定。安装完成后开展全行程联动核验,确认冲压件与周边关联部件的配合顺滑无卡滞,无干涉、错位等异常现象。
五金冲压件的全生命周期维护保养是核心支撑环节,日常运维过程中定期对冲压件的关键受力部位、配合面开展外观巡检,及时清理表面积攒的粉尘、油污与腐蚀性介质,避免长期附着侵蚀引发的表面锈蚀、配合面磨损问题。针对高频往复运动的冲压功能部件,定期在运动配合部位涂抹适配的润滑介质,减少部件之间的摩擦损耗,避免长期干磨引发的部件过度磨损、形位精度快衰减。定期核验冲压件的关键形位精度,主要排查长期运行后出现的平行度偏移、孔位错位、回弹形变等隐患,一旦发现精度漂移迹象,及时开展调校修正,避免小偏差逐步扩大引发整机运行故障。针对长期处于潮湿、腐蚀工况下的冲压件,定期检查表面防护涂层的完好性,若发现涂层局部破损及时做补涂防护处理,避免锈蚀从破损位置逐步扩散,引发部件整体结构失效。运维过程中严禁在冲压件的非指定受力位置随意施加载荷,避免超出材料屈服限度引发的长期形变,破坏冲压件原有精度状态。
整套五金冲压件安装要求与安装维护体系落地后,可系统性覆盖从现场安装到长期运维的所有关键管控节点,既确定冲压件安装过程零强制应力、对位精度全部达标,又实现全生命周期的精度稳定保持,大幅延长冲压件的服役寿命,全部达到装备制造区域的严苛使用要求,为下游工业系统的长期稳定运行提供的基础零部件支撑。
下一篇:没有了