当前位置:
传 真:0317-8852100
手 机:18603179600
联系人:张经理
网 址:www.hbfswj.com
地 址:河北省沧州市南皮县南皮镇桃源村
机加工零部件生产管控与安装指南
机加工零部件作为装备制造体系的核心基础单元,其生产过程的精度管控水平与现场安装的规范程度,直接决定终整机设备的运行稳定性、服役寿命与工况适配能力,是确定工业系统长期速率不错运转的核心前提。结合此前五金冲压件全工序形位公差管控、钣金件精度不错折弯工艺优化、高强板冲压批量一致性确定的技术沉淀,梳理形成覆盖从生产全流程精度管控到现场安装闭环核验的机加工零部件生产管控与安装指南,可系统性筑牢全链条品质防线,确定机加工零部件全部适配各类严苛工业场景的使用需求。
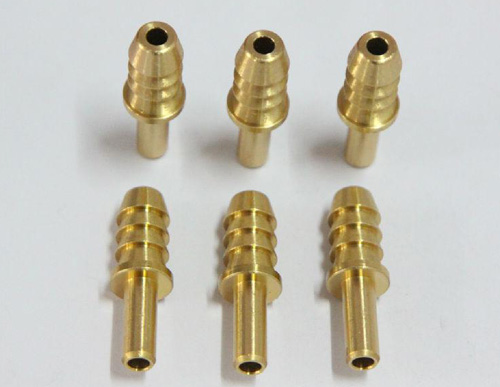
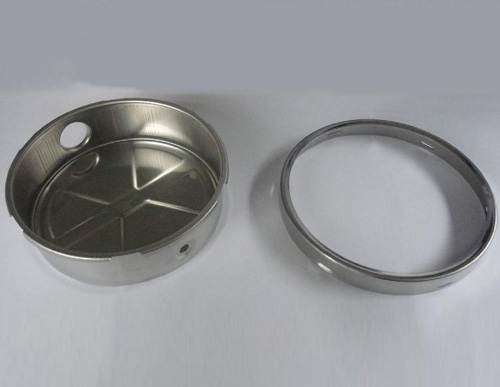
机加工零部件的全流程生产管控是指南的主要核心环节,工艺策划阶段就结合零件的使用功能、后续装配要求与工况服役特性,明确各加工工序的精度管控基准,统一将基准设置在后续装配的定位基准面上,避免不同工序基准频繁转换引发的形位偏差累积。针对不同材质的零部件,适配对应的加工工艺参数,针对易变形的薄壁类零件,采用分步去应力加工工艺,每完成一段粗加工工序就安排时效去应力处理,去掉内部加工应力,避免后续精加工完成后出现零件缓慢变形、精度超差的隐患。加工过程中严格管控刀具磨损状态,定期核验刀具的锋利度与形位精度,避免刀具过度磨损引发的零件表面粗糙度超标、尺寸精度漂移的问题。各道关键工序完成后同步开展过程精度核验,及时排查设备定位偏移、工装松动引发的精度偏差,一时间开展参数修正,不合格半成品严禁流入下道工序。针对有密封配合要求的细致零部件,主要管控配合面的表面加工质量,确定配合面贴合均匀顺滑,为后续装配的密封性打下坚实基础。所有加工工序完成后,对成品零件的尺寸精度、形位公差、表面质量开展全维度终检,剔除存在磕碰伤、裂纹、精度超差的不合格品,检验合格的零件做好防锈防护处理,分类标识后采用用工位器具存放,避免流转过程中出现二次磕碰变形。
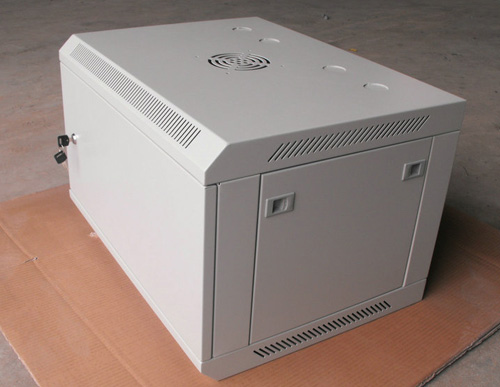
机加工零部件的现场安装规范是指南的核心支撑环节,零部件进场后再次开展外观与精度复检,确认运输过程中无部件磕碰损伤、精度偏移的问题,清理干净所有配合接触面的油污、铁屑与杂质,避免异物残留在配合面之间引发的装配精度失效。安装作业严格遵循“先内后外、先主后次”的装配原则,优先安装核心基准部件,再依次调整其余关联零部件的相对位置,确定所有零部件的安装位置全部符合设计基准要求。针对有同轴度、平行度要求的配合部件,边安装边核验形位精度,逐步微调部件位置,确定配合精度始终控制在设计允许的范围内。紧固件紧固作业采用对称交叉分步拧紧的工艺手法,确定所有紧固件的预紧力均匀一致,避免单侧受力过大引发的零部件变形、配合面错位的问题。针对容易生锈的细致配合零部件,安装过程中严禁用手直接接触配合面,装配完成后在指定位置均匀喷涂用防锈介质,避免长期静置过程中出现锈蚀卡滞的隐患。安装过程中零件、工具统一放置在带柔性防护的用摆放设施上,严禁直接踩踏细致零部件表面,避免造成部件损伤。
整套机加工零部件生产管控与安装指南落地后,可系统性覆盖从生产源头到现场交付的所有关键管控节点,确定机加工零部件的加工精度稳定可控,现场安装过程规范有序,全部达到装备制造区域的严苛使用要求,为下游工业系统的长期稳定运行提供的核心零部件支撑。
下一篇:没有了