当前位置:
传 真:0317-8852100
手 机:18603179600
联系人:张经理
网 址:www.hbfswj.com
地 址:河北省沧州市南皮县南皮镇桃源村
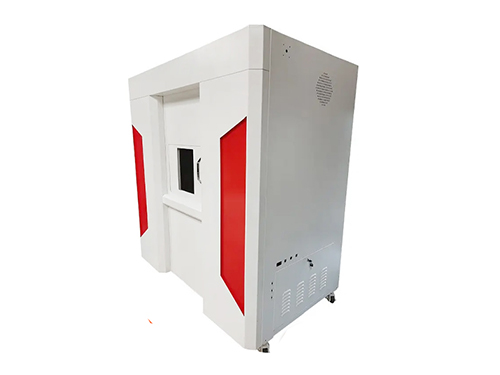
机箱机柜深拉深防开裂与表面无划伤的优化方案
机箱机柜作为工业电气、电子设备的核心承载防护结构,深拉深成型是其复杂腔体类部件的核心加工工艺,成型过程中易出现拉深转角处开裂、跨工序流转表面划伤的典型缺陷,直接影响机箱机柜的结构强度、外观品质与后续防护性能,是钣金细致制造区域长期需要优化的核心工艺难点。结合此前钢板冲压回弹补偿管控、钣金件精度不错折弯工艺优化、高外观异形细致零件跨工序划伤防控的技术沉淀,梳理形成覆盖从工艺前置策划到全流程流转防护的深拉深防开裂与表面无划伤双目标优化方案,可系统性破解两大工艺痛点,确定机箱机柜深拉深部件的成型品质与外观精度。
深拉深防开裂的全链路工艺优化是方案的主要核心环节,在拉深工艺设计阶段,针对机箱机柜的腔体结构特性,正确规划拉深工序的分步排布,避免单次拉深变形量过大引发的局部应力集中,针对深腔类结构,采用多道次渐进拉深的工艺路径,每道工序完成后安排去应力处理,去掉板材内部的加工硬化,恢复材料塑性,避免后续拉深过程中出现开裂隐患。优化拉深凹模的圆角过渡结构,将尖锐转角调整为顺滑的大圆角过渡形态,大幅降低板材流经凹模转角位置的流动阻力,避免局部应力集中引发的转角处拉裂问题。拉深作业前在板材与模具的接触表面均匀涂抹适配的用润滑介质,改进材料流动的均匀性,减少板料与模具工作面之间的摩擦阻力,避免局部流动过快或过慢引发的拉裂缺陷。生产过程中准确管控压边力的大小,将压边力调整至既能控制板材起皱,又不会过度增大径向拉应力的平衡区间,从受力层面避免拉裂风险。针对硬度不错板材的深拉深作业,提前确认板材的塑性指标达标,避免因材料塑性不足引发的成型开裂问题。
全流程表面无划伤的系统性防护是方案的另一核心管控环节,前置开展DFM工艺评审,将机箱机柜的外观面、结构面、装夹面做明确分级,在不影响结构功能的前提下,在非外观区域预留用工艺夹位,后续装夹与周转过程中直接接触工艺夹位,全部避让外观面,从源头避免装夹划伤的风险。工序排布阶段尽可能采用工序集约优化,将同基准、同方位的加工工序集中在同一工位完成,减少零件跨工段、跨设备的周转次数,从流程上压缩划伤磕碰的产生场景。所有与零件外观面直接接触的工装夹具、工作台面,全部包裹柔性不怕磨防护垫层,避免金属硬质表面直接接触钣金零件,加工流转过程中零件之间采用用隔离软膜全部分隔,严禁零件直接堆叠接触。零件转的运过程中采用带柔性支撑的用工位器具,避免零件在周转筐内相互碰撞磕碰,所有作业人员接触零件外观面时佩戴洁净软质手套,避免硬物、指甲刮伤零件表面。针对深拉深成型后的后续修边、冲孔工序,采用无屑加工工艺或用防护工装,避免加工过程中产生的铁屑划伤已成型的外观面。
整套机箱机柜深拉深防开裂与表面无划伤优化方案落地后,可系统性覆盖从工艺设计到生产流转的所有关键管控节点,既全部解决深拉深成型过程中的开裂失效问题,又实现全流程外观面零划伤的品质目标,大幅提升机箱机柜核心腔体部件的成型良品率,确定后期产品的结构强度、外观品质与长期防护性能,全部适配工业机箱机柜的严苛制造要求。
下一篇:没有了